东莞亿尔佳防锈材料有限公司
咨询热线:0769-87794846
EMail:chuanjingoil@163.com
地址:东莞市樟木头樟洋
巨嘉工业园
选对专用不锈钢钻尾油,是提升良率、降低综合成本的关键
一、不锈钢钻尾加工
不锈钢钻尾成型工序,一直是紧固件生产的难点。普通切削油、柴油、废机油,极压润滑能力不足,很难应
对不锈钢重负荷钻削工况。
1. 粘刀烧刃,钻头损耗居高不下。不锈钢切削产生高温,切屑容易粘连在钻尾刃口,钻头烧黑、崩刃,频繁
停机换刀,拉低整条产线生产效率,刀具耗材成本大幅上涨。
2. 钻尾不良率高,毛刺、翻边、烂牙频发。润滑冷却不足,钻孔打滑,钻尾成型不规整,孔口毛刺翻边;螺纹
拉伤、烂牙,大量产品需要返工打磨,报废成本增加。高温还会造成钻尾部位退火变软,成品螺丝出厂后实际
自钻能力大幅下降。
3. 后处理清洗困难,影响表面处理。油品粘度过大,螺丝表面残留厚重油膜,电镀、钝化前清洗不干净,出现
镀层花斑、镀层脱落;粘度太低又达不到钻尾成型的极压保护效果。
4. 车间工况差,环保压力大。部分劣质钻尾油气味刺鼻、油烟大,工人作业体验差;含氯添加剂油品,面临环保
管控,废液处理成本高。
二、优质不锈钢钻尾油应当具备哪些核心性能
针对不锈钢钻尾螺丝生产与现场施工双重场景,专业不锈钢钻尾油不能只追求简单润滑,需要同时兼顾极压抗磨、
冷却排屑、易清洗、低腐蚀多重性能。
1. 超强极压抗磨,抗粘刀烧结。添加高性能非氯极压抗磨添加剂,在钻尾成型高温高压工况下形成高强度油膜,隔绝
刀具与不锈钢工件,抑制切屑粘刀,保护钻头,延长刀具使用寿命。
2. 快速冷却排屑,降低加工硬化。快速带走钻削产生的大量热量,避免钻尾部位高温退火,保障螺丝成品自钻性能;
促进铁屑顺利剥离排出,减少毛刺、卷边、螺纹拉伤,提升成品良率。
3. 易清洗适配后道表面处理。合理调配粘度,兼顾成型润滑与清洗性能,电镀、钝化工序可轻松清洗去除油膜,不影
响镀层附着力,避免花斑不良。
4. 抑制不锈钢螺纹咬死现象。有效缓解不锈钢螺纹冷焊咬合,工地锁付之后,后期依旧具备可拆卸性能,降低工程维
保风险。
5. 低气味低腐蚀,环保友好。不含有害氯系添加剂,气味温和,油烟少,对不锈钢基材无腐蚀,残留不会诱发锈点,
满足工厂环保管控要求,废液处理压力更低。
6. 工况适应性强。工厂机床循环使用、工地涂刷、喷涂均可适配,高低温环境性能稳定,不易流淌污染彩板漆面。
三、不锈钢钻尾油适用场景
- 紧固件工厂:201/304/316 不锈钢钻尾螺丝钻尾成型、钻孔、攻丝工序;不锈钢自钻螺丝批量生产加工。
- 配套兼容:适配自动供油设备、手动涂刷、喷雾施油多种使用方式。
四、选择不锈钢钻尾油的几点建议
1. 不要用柴油、普通机油替代专用钻尾油,短期看似省钱,实际刀具损耗、产品报废、工程售后会带来更高隐性成本。
2. 优先选用不含氯的环保配方,规避环保风险以及油品残留造成的锈斑问题。
3. 新材质、新规格投产前,建议先做小试,确认加工良率、清洗效果再批量上线。
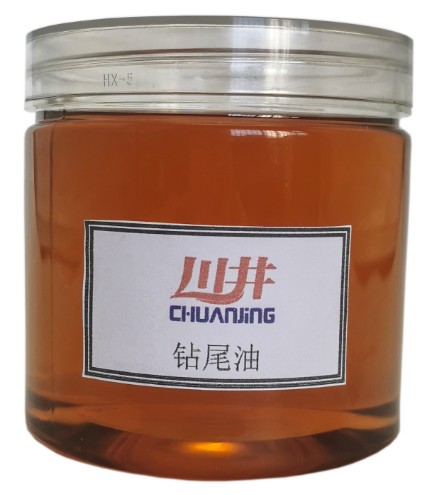
我司川井不锈钢钻尾油,针对不锈钢钻尾螺丝加工难点研发,适配 201、304、316 多种不锈钢材质,兼顾工厂批量生产
与工地现场施工,支持样品测试、按需定制配方。
欢迎紧固件生产企业、工程配套商、经销商咨询试样。